概要
熱可塑性材料を二軸混練押出により溶融させ、ストランドを作製し、再ペレット化します。
添加剤を加え混練を行うことで、分散状態が均一な材料の作製が可能です。
少量からの試料作製も可能です。
作製ペレットから射出成形、圧縮成形により評価用テストピースを作製します。
保有装置例
機種名:サーモフィッシャーサイエンティフィック(株)製 Process 11 ツインエクストルーダー
成形作業例
①原材料、添加剤
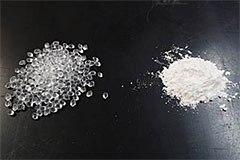
検量線の作成により、配合量・添加量を制御します。液体添加も可能です。
②二軸混練
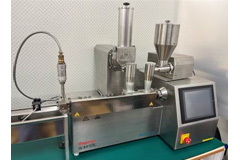
二軸混練押出機を使用し、 ポリマーと添加剤を混練します。
③ペレット形状に破砕
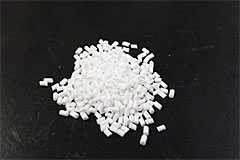
押し出されたストランド状の材料を破砕し、ペレットを作製します。
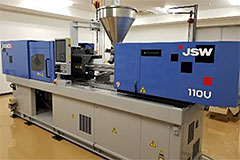
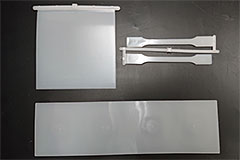
| 装置名称 | Process 11 ツインエクストルーダー |
|---|---|
| 製造メーカー | サーモフィッシャーサイエンティフィック(株) |
| スクリュ径 | φ11 mm |
| スクリュ長さ | 約440 mm |
| L/D | 40 |
| スクリュ回転数 | 10~1000 rpm |
| 設定温度範囲 | 室温~450 ℃ |
| フィーダー | シングルフィーダー 2台 ツインフィーダー(サイドフィーダーとして)1台 送液ポンプ 1台 |
| ペレタイズ | 水冷または空冷により得られたストランドを回転刃によりカット |
| 特徴 | 少量(1 kg以下)から対応可能。ご相談ください。 |
成形可能な添加剤類一例
- セルロースナノファイバー(ロール混練後、粉砕品を混練)
- 粉末状炭
- 木粉
- 無機塩
- 可塑剤、オイル
主材料、混合材、混合割合等、お気軽にお問い合わせください。
